

вступ
В процесі еволюції сучасного виробництва прецизійної електроніки традиційна модель «острова»,-яка ґрунтувалася на ручних вибіркових перевірках і роботі окремого обладнання-замінюється цифровою інтелектуальною технологією--з’єднання між машинами.У виробничій лінії SMT, друк паяльною пастоюі розміщення заSMTмашинаце два основні етапи, які визначають кінцеву якість паяного з’єднання. Статистика показує, що більше 60 відсотків дефектів пайки виникають на етапі друку паяльної пасти. Щоб перехопити дефекти до того, як вони досягнутьпіч оплавленняпід час високо-швидкісного виробництва, глибоко взаємопов’язуючиперевірити паяльну пастуіонна машиназ машиною розміщення SMT для побудови динамічної-часу, двонаправленої замкнутої-мережі коригування стає наріжним каменем для високоякісних-виробничих потужностей PCBA для покращення їхніх можливостей керування процесом.
Механізм роботи замкнутого-циклу даних M2M між машинами розміщення SPI та SMT
У традиційних виробничих лініях SMT системи перевірки SPI служать лише як перехоплювачі після-процесу. Коли вони виявляють неправильне розташування паяльної пасти, недостатню товщину або надмірний об’єм, вони запускають сигнал-зупинки лінії, вимагаючи ручного очищення трафарету або коригування координат розташування. На високо-швидкісних виробничих лініях, які розміщують десятки тисяч компонентів на годину, ця затримка реакції часто призводить до дефектів партій. Інтелектуальний замкнутий-контроль на основі технології M2M долає цей бар’єр-затримки. У процесі виробництва PCBA, коли друкована плата завершує друк паяльної пасти та надходить уСтанція огляду СПІ, SPI використовує високо{0}}точні тривимірні оптичні датчики для вимірювання абсолютних значень висоти, об’єму та положення паяльної пасти для тисяч контактних площадок по всій платі за секунди. Як тільки SPI виявляє мікрометричний-рівень, систематичне відхилення в координатах друку паяльної пасти вздовж осі X або Y у певній області, модуль внутрішнього контролю системи контролю не просто запускає тривогу. Замість цього він миттєво повертає ці дані про відхилення назад до принтера, що стоїть на першому етапі, і на машину розміщення, що знаходиться нижче, через стандартні промислові протоколи шлюзу, такі як Hermes або IPC-CFX. Отримавши цей набір мікроскопічних даних, внутрішня система контролю машини SMT автоматично активує алгоритм динамічної компенсації. У той момент, коли компонент підхоплюється, він виконує-коригування лічильника рівної величини координатам розміщення для цієї конкретної позиції, гарантуючи, що висновки мікросхеми точно вирівнюються з центром паяльної пасти.
Компенсація-положення рівня мікрометра та запобігання динамічним помилкам у високо-точній збірці
Під час виробництва плат з’єднань високої-щільності (HDI) або вузлів PCBA, що містять компоненти з над-дрібним-кроком, такі як 01005, мікро-BGA та QFN, похибка між контактними майданчиками та контактами була зведена до абсолютного мінімуму. Навіть найменше зміщення друку може призвести до великої кількості паяних перемичок або надгробківпайка оплавленням. Контроль даних у замкнутому -циклі M2M демонструє надзвичайно високу точність у цьому процесі. Під час безперервного виробництва трафарет на принтері може зазнати фізичного зміщення в діапазоні десятків мікрометрів через часті рухи ракеля вперед--назад. SPI постійно відстежує тенденції динамічних даних п’яти плат у виробництві, щоб обчислити напрямок зсуву. Виконуючи розміщення, машина розміщення використовує ці дані тенденції для підвищення точності розміщення в межах ±25 мікрометрів. Це означає, що навіть якщо друк паяльної пасти зсувається на 15 мікрометрів вліво,SMTмашина розміщеннярозумно зсунеться на 15 мікрометрів вліво під час розміщення. Використовуючи ефект само-вирівнювання розплавленої паяльної пасти під час процесу оплавлення, він ефективно фіксує вихід кінцевого паяного з’єднання на надзвичайно високому рівні, усуваючи потенційний ризик холодних паяних з’єднань, спричинений фізичним зміщенням.
Взаємозв’язок даних: якісний стрибок у перехопленні дефектів у режимі онлайн і взаємоблокуванні обладнання
Крім позиційної компенсації, розширене застосування замкнутого -контуру M2M полягає в надійному блокуванні обладнання для перехоплення серйозних дефектів-на рівні партії. Це виходить за рамки простої передачі даних і представляє глибоку інтеграцію виробничої логіки. Коли SPI виявляє значний дефіцит припою, пропуски друку або серйозні паяні мости на певній площадці-і дефект перевищує фізичні межі динамічної компенсації машини для монтажу SMT-SPI видає точну команду блокування-матеріалу наступній машині для розміщення SMT через мережу M2M. Коли машина SMT отримує плату з дефектним штрих-кодом, насадка на відповідній станції автоматично пропускає пошкоджену схему, запобігаючи-розміщенню основних чіпів і процесорів високої вартості на дефектних майданчиках. Згодом система спрямовує плату безпосередньо на доріжку повторної обробки перед піччю оплавлення, де оператори виконують-лінійне очищення та повторний друк. Це інтелектуальне виробництво, досягнуте завдяки підключенню-до-машин, повністю усуває відходи сировини та принципово запобігає дорогому браку, спричиненому потраплянням дефектних продуктів у піч оплавлення.
Кінцеві--панелі інструментів даних і безперервна оптимізація процесів
Величезна кількість даних перевірки мікро{0}}рівня, створена системою -замкнутого циклу- M2M у режимі реального{2}}часу, використовується не лише для динамічних виправлень на окремих платах, після агрегування на хмарних серверах, вона формує основу даних для безперервної оптимізації процесу (SPC) у майстерні SMT. Інженери з якості можуть інтуїтивно оцінити коефіцієнт стабільності поточного процесу, отримавши доступ до кривих зміни об’єму паяльної пасти, отриманих від SPI, і графіків розсіювання розміщення, записанихSMTмашини розміщення. Якщо значення CPK певної виробничої лінії PCBA виявляється нижчим за галузевий стандарт 1,33, інформаційна панель автоматично діагностує проблему на основі розбіжності даних між двома машинами та надає стратегії оптимізації-, як-от сповіщення про очищення трафарету, заміну ракеля або калібрування-і-розміщення сопел машини. Перетворюючи фрагментовану машинну мову на структуроване керівництво процесом, уся майстерня отримує цифрове життя, здатне до само-ітерації та само-коригування.
Подолання комунікаційних бар’єрів між машинами та досягнення обміну даними-на рівні мілісекунд є ключем до забезпечення безкомпромісної якості виробництва. Тільки створивши надійний мікро{2}}захист за допомогою інтелектуального взаємозв’язку, можна продемонструвати справжню силу передового-виробництва.
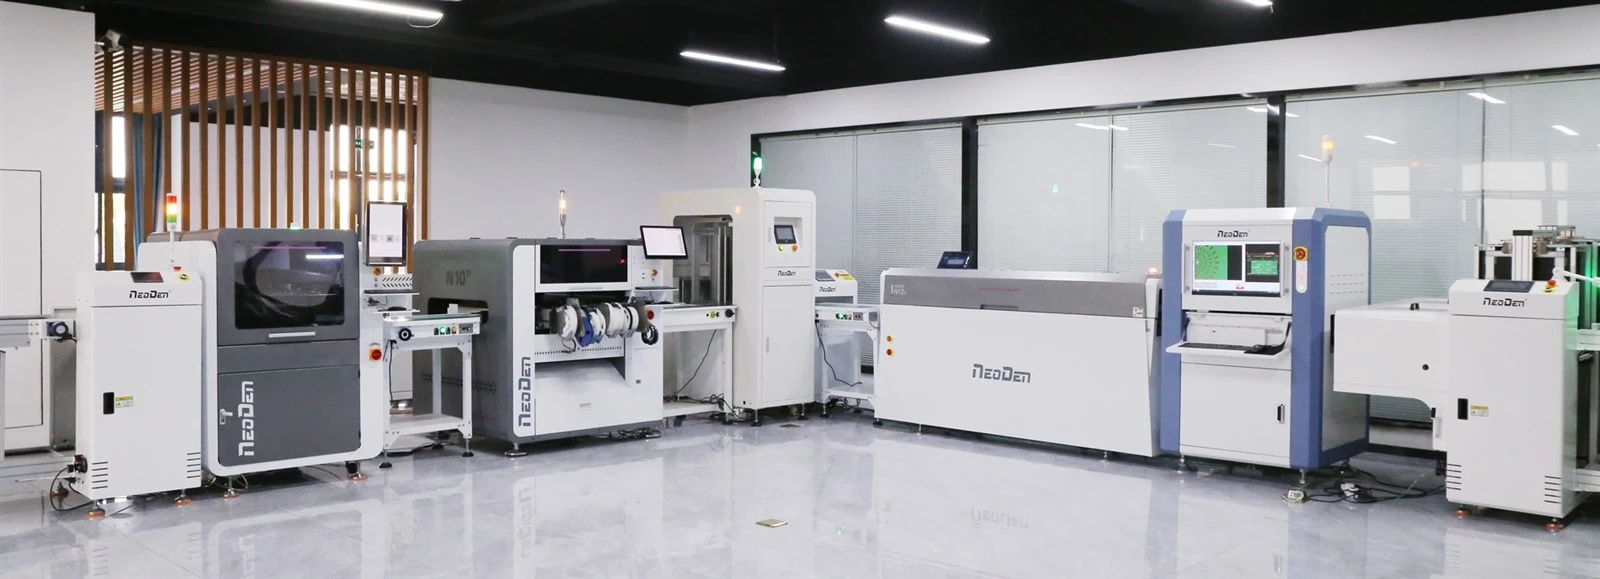
Короткі факти про NeoDen
- Заснована в 2010 році з 200+ співробітниками та 27000+ кв.м. фабрика незалежних прав власності, щоб забезпечити стандартне управління та досягти найбільшого економічного ефекту, а також економії витрат.
- Володів власним обробним центром, кваліфікованим монтажником, тестувальником та інженерами з контролю якості, щоб забезпечити потужні можливості для виробництва, якості та доставки машин NeoDen.
- 40+ глобальні партнери в Азії, Європі, Америці, Океанії та Африці, щоб успішно обслуговувати 10000+ користувачів у всьому світі, щоб забезпечити краще та швидше місцеве обслуговування та оперативну відповідь.
- 3 різні групи науково-дослідних робіт із загальною кількістю 25+ професійних інженерів-дослідників для забезпечення кращих і досконаліших розробок і нових інновацій.
- Кваліфіковані та професійні англійські інженери підтримки та обслуговування, щоб забезпечити швидку відповідь протягом 8 годин, рішення надають протягом 24 годин.
- Унікальний серед усіх китайських виробників, які зареєстрували та схвалили CE від TUV NORD.
- NeoDen забезпечує -довільну технічну підтримку та обслуговування для всіх машин NeoDen, крім того, регулярні оновлення програмного забезпечення на основі досвіду використання та фактичних щоденних запитів від кінцевих користувачів.