

вступ
У сучасномуSMT виробничі лінії, точність і стабільність контролю температурипаяльне обладнання оплавленнямє ключовими факторами, що визначають кінцеву якість пайки. Багато виробників електроніки та інженери часто стикаються з типовими дефектами паяння, такими як надгробки компонентів, з’єднання холодним паянням BGA або кульки припою.
Оплавлювальна піч NeoDen IN12Cмає 12 незалежних температурних зон, нагрівальні пластини з алюмінієвого сплаву та спеціальну конструкцію зони охолодження, що робить його придатним для пайки компонентів 0201, а також складних корпусів, таких як BGA, QFP і QFN. Щоб гарантувати, що обладнання підтримує оптимальну продуктивність процесу протягом тривалого періоду, у цій статті зібрано посібник із щоденного обслуговування та калібрування температури печі оплавлення IN12C на основі офіційнихкористувачапосібник, з акцентом на те, як вирішити проблеми з кульками припою шляхом оптимізації температурного профілю.
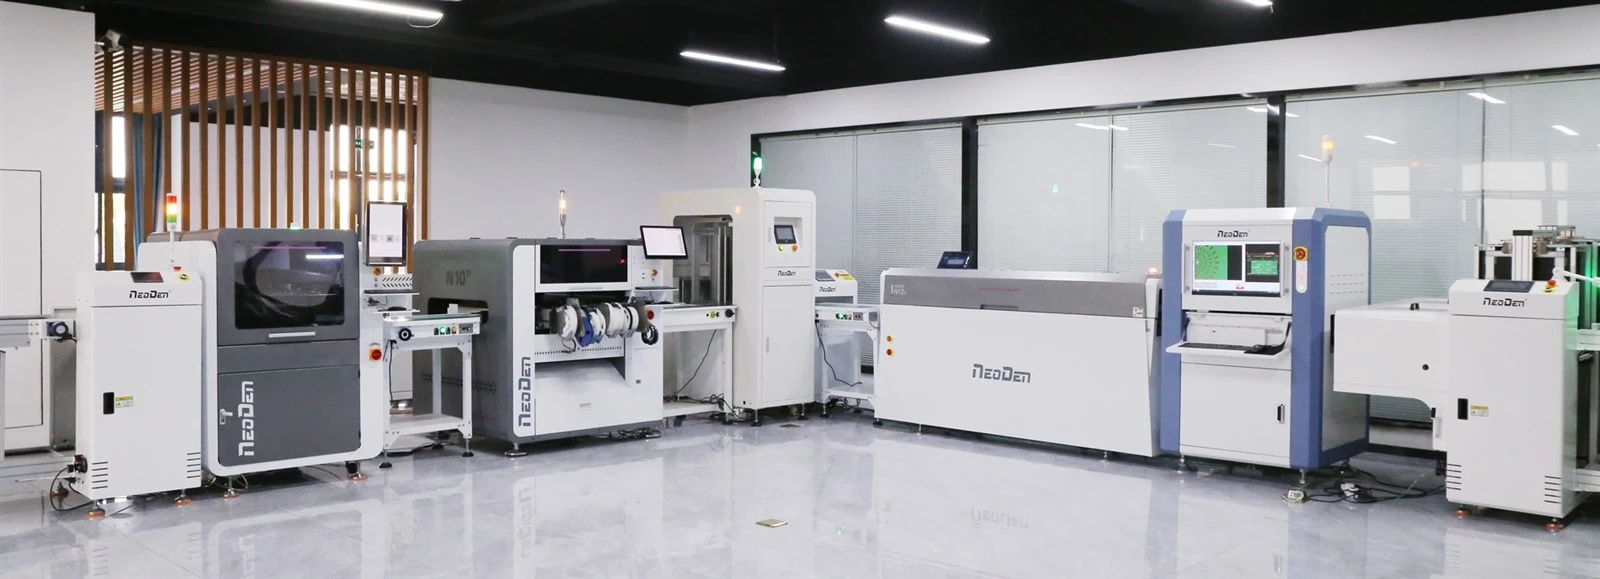
Вплив технічного обслуговування печі оплавлення на продуктивність SMT
З точки зору механічної конструкції, NeoDen IN12C містить кілька оптимізацій для зменшення регулярного механічного зносу:
- Цільний{0}}ланцюжок із сіткою з нержавіючої сталі типу B:Традиційні ланцюги з вуглецевої сталі схильні до іржі, якщо їх не використовувати протягом тривалого часу, і потребують частого-застосування високотемпературного мастила під час щоденної роботи. Сітчастий ланцюг IN12C має цільну-формовану конструкцію без заклепкових з’єднань, що запобігає ослабленню ланцюга через тривалу-високу-температурну втому.
- Легка гусениця:Загальна вага гусеничного вузла не перевищує 5 кг, що зменшує навантаження на приводний двигун і допомагає подовжити термін його служби. У той же час легка доріжка ефективно покращує рівномірність температури в прилеглих до доріжки зонах.
Хоча механічні компоненти зменшують частоту звичайного змащування, періодичне очищення системи подачі повітря та калібрування датчиків контролю температури залишаються важливими для підтримки точності контролю температури ±0,5 градуса, оскільки флюс випаровується при високих температурах, а потім конденсується та накопичується.
NeoDen IN12C Основна процедура періодичного технічного обслуговування
Щоб забезпечити довгострокову-стабільну роботу системи керування обладнанням, фабрика має встановити такі стандартизовані процедури технічного обслуговування:

1. Щоденний запуск і перевірка стану три-кольорових індикаторів: під час фази запуску.
Перевірте, чи нормально замкнуті автоматичний вимикач і пристрій захисного відключення (RCD). Після запуску визначте стан обладнання за допомогою трьох-кольорового індикатора стану вгорі:
- Миготливе жовте світло вказує на те, що температурна зона нагрівається-.
- Постійне зелене світло вказує на те, що всі температурні зони досягли встановленої температури.
- Миготливе червоне світло вказує на несправність системи, вимкніть машину, щоб усунути несправність.
2. Механізм приводу та механічне регулювання ширини ланцюга: щотижневе технічне обслуговування.
Перевірте механізм регулювання ширини колії. Якщо кнопка електричного регулювання ширини перестає реагувати, використовуйте ручки ручного регулювання ширини на обох кінцях обладнання, щоб виконати ручне регулювання, запобігаючи деформації колії, спричиненій ненормальним опором при високих температурах.

3. Заміна вбудованого-картриджа фільтра системи фільтрації випарів припою: кожні 8 місяців / коригування залежно від обсягу виробництва.
Щоб підтримувати ефективність циркуляції повітряного потоку гідродинамічної конструкції та запобігати засміченню повітропроводів, необхідно регулярно замінювати картридж фільтра:
- Зніміть лівий вітровий щиток з лівого боку обладнання.
- Відкрийте кришку фільтра, розташовану в увігнутій зоні.
- Витягніть вузол фільтра та замініть бавовну з вуглецевого волокна.
Усунення несправностей кульок припою оплавленням та оптимізація кривої
1. Основний механізм утворення кульки припою
Кульки припою є поширеним дефектом у процесі пайки оплавленням, зазвичай утворюються між зоною попереднього нагрівання та активною зоною.
Якщо нахил підвищення температури в секції попереднього нагрівання занадто крутий (зазвичай контролюється в межах 2 градусів/с), розчинники та флюс всередині паяльної пасти будуть інтенсивно випаровуватися або навіть «розбризкуватися». Ці крихітні частинки металу викидаються з основної панелі через бризки. Коли вони потрапляють у секцію оплавлення та плавляться, вони не можуть повторно інтегруватися в основне паяне з’єднання, натомість вони твердіють у окремі кульки припою по периферії майданчика після охолодження.
2. План адаптації процесу: Регулювання швидкості конвеєра та потоку повітря в температурних зонах
Щоб усунути кульки припою, викликані надмірною швидкістю висихання, перевірку процесу можна провести шляхом поєднання регулювання потоку повітря з оптимізацією швидкості конвеєра.
За допомогою 4-канальної системи моніторингу температури поверхні плати IN12C параметри процесу можна регулювати за допомогою таких кроків:
- Розміщення термопари:Закріпіть тестові термопари в типових місцях на друкованій платі (наприклад, на проводах великих компонентів, у центрі колодок інтегральної схеми та на краях друкованої плати), використовуючи -температурну-стійку стрічку, щоб точно фіксувати температуру поверхні плати.
- Аналіз-кривої реального часу:Завантажте тестову дошку в піч і спостерігайте за-кривими вимірювань у реальному часі на екрані системи.
- Точне-налаштування параметрів процесу:Швидкість конвеєрної стрічки IN12C підтримує регулювання від 50 до 600 мм/хв. Під час обробки стандартної безсвинцевої припойної пасти рекомендується підтримувати швидкість стрічки приблизно на рівні 250–300 мм/хв. У той же час скористайтеся функцією регулювання швидкості повітря в кожній температурній зоні, щоб відповідним чином зменшити швидкість вентилятора в зоні попереднього нагріву. Це сповільнює конвективну теплопередачу, даючи достатньо часу для стабільного випаровування флюсу та зменшуючи бризки паяльної пасти, спричинені швидким кипінням.
Рекомендовані 4-ступінчасті налаштування температурної зони для типового паяння оплавленням
Регулюючи температуру, зверніть увагу, що задана температура нагрівального блоку зазвичай на 20–40 градусів вища за фактичну температуру, досягнуту на поверхні друкованої плати через втрати тепла.
Використовуючи для прикладу звичайну безсвинцеву пасту (наприклад, SAC305 з температурою плавлення 217 градусів), рекомендовано калібрувати параметри температурної зони відповідно до наступних чотирьох етапів:
Примітка:Наступні параметри є типовими еталонними значеннями процесу для SAC305, слід дотримуватися рекомендованої кривої постачальника паяльної пасти.
| 4-етапний процес пайки | Призначення та логіка температурної зони | Рекомендований фактичний діапазон температури поверхні плити | Конфігурація апаратного забезпечення обладнання |
| 1. Зона попереднього підігріву | Повільне підвищення температури для випаровування розчинників паяльної пасти та активації флюсу. | Room temperature --->140/150 градусів, швидкість нагріву<2°C/s. | Нагрівальна пластина з алюмінієвого сплаву для зменшення поперечної різниці температур. |
| 2. Постійна температура/активна зона | Зведіть до мінімуму різницю температур між компонентами на поверхні плати та видаліть оксиди з поверхонь для пайки. | 150°C-->190 градусів, підтримувати протягом 60–120 секунд. | Внутрішня камера з нержавіючої сталі в поєднанні з теплоізоляційним матеріалом для збереження внутрішнього тепла. |
| 3. Зона оплавлення | Паяльна паста повністю розплавляється, утворюючи з’єднання IMC (інтерметалеві сполуки). | Пікова температура 230-245 градусів; час перебування над точкою плавлення 40–70 секунд. | Незалежні верхній і нижній модулі контролю температури забезпечують ефективну термокомпенсацію. |
| 4. Зона охолодження | Контролює швидкість охолодження для досягнення подрібнення зерна в паяних з'єднаннях. | Швидкість охолодження контролюється від -2 до -4 градусів / с. | Чотири незалежні циркуляційні вентилятори у верхній секції зменшують перешкоди з навколишнього середовища. |
Примітка:IN12C може зберігати до 40 робочих файлів усередині. Після калібрування кваліфікованої кривої для друкованих плат з різною кількістю шарів і щільністю, рекомендується зберегти її як окремий файл. Це дозволяє-отримувати доступ одним клацанням миші під час переходу до виробництва різних продуктів, забезпечуючи узгодженість параметрів процесу.
Управління енергоспоживанням обладнання та характеристики споживання електроенергії
У довгостроковій-перспективіВиробництво SMT, споживана потужністьпаяльне обладнання оплавленнямє значною складовою операційних витрат заводу. Відповідно доNeoDen IN12Cтехнічні характеристики, його показники енергоспоживання наступні:
- Початкова потужність:~4,8 кВт
- Типова робоча потужність:~2,2 кВт
- Конфігурація джерела живлення:Однофазний-одно{1}}провід змінного струму 220 В (можна безпосередньо підключати до стандартних житлових або промислових електромереж).
Регулярне технічне обслуговування системи фільтрації, утримання повітропроводів вентилятора чистими та калібрування датчиків термопар гарантують, що машина забезпечує стабільну тепловіддачу при стандартній робочій потужності. Якщо флюс не очищається з обладнання протягом тривалого періоду, засмічені фільтруючі елементи та перешкода потоку повітря можуть погіршити ефективність циркуляції тепла в печі, тим самим впливаючи на рівномірність температури. Тому рекомендується своєчасно виконувати технічне обслуговування згідно з офіційним графіком техобслуговування. Регулярне технічне обслуговування не тільки подовжує термін служби нагрівальних плит, але й підтримує роботу обладнання в оптимальному діапазоні низького-енергоспоживання.

Висновок
Стабільна якість паяння базується на відповідних температурних профілях і науковому щоденному обслуговуванні. За допомогою стандартизованих щоденних перевірок, регулярного очищення системи повітряного потоку та точного калібрування за допомогою 4-канальної системи вимірювання температури на рівні плати можна ефективно контролювати дефекти припою, наприклад кульки припою, гарантуючи, що паяльне обладнання для оплавлення підтримує точний рівень контролю температури ±0,5 градуса протягом усього життєвого циклу.