

вступ
У галузях високої-надійності, таких як автомобільна електроніка, медичне обладнання та авіакосмічна промисловість, можливість помилки у виробництві друкованих плат практично дорівнює нулю. Традиційні коефіцієнти продуктивності, виражені у відсотках (наприклад, 99%), більше не можуть об’єктивно виміряти справжню здатність процесу при роботі зі складними багатошаровими платами, які часто містять тисячі паяних з’єднань. У промисловості широко використовується «дефекти на мільйон можливостей» (DPMO) як еталон для вимірювання точності процесу. Контроль DPMO до однозначного числа-або навіть прагнення до нуля-не лише демонструє можливості виробництва PCBA, але також є єдиним способом уникнути ризику масового відкликання високоцінних електронних продуктів-.
Деконструкція DPMO: кількісна оцінка можливостей якості пайки з цілісної точки зору
Розуміння DPMO вимагає точного визначення «можливості дефектів». На PCBA високої-щільності кожен компонент, кожне паяне з’єднання та навіть кожна область друку паяльною пастою є потенційною можливістю дефекту. Формула DPMO така: загальна кількість дефектів поділена на (загальна кількість продуктів, помножена на кількість можливостей), потім помножена на один мільйон.
Візьмемо, наприклад, материнську плату базової станції зв’язку, яка містить 1500 компонентів і 4000 паяних з’єднань. Загальна кількість дефектів на одній платі становить 5500. Якщо випустити 1000 таких материнських плат, загальна кількість можливостей досягне 5,5 мільйонів. Враховуючи цю базову лінію, навіть якщо виробнича лінія має лише 10 дефектів-таких як з’єднання холодного паяння або паяні перемички-значення DPMO досягне 1,81. Розбиваючи традиційні показники продуктивності до рівня мільйон-одиниць, фабрики PCBA можуть чітко виявляти найдрібніші коливання процесу, зміщуючи фокус управління якістю з «втручання-події» на «запобігання-процесу».
Компенсація параметрів і динамічне втручання під часЕтап друку паяльною пастою (SPI).
Галузева статистика показує, що понад 60% дефектів паяння у виробництві друкованих плат виникають на етапі друку паяльної пасти. Для досягнення DPMO, що наближається до нуля, три-вимірний лазерперевірка паяльної пасти (SPI)має бути модернізовано з простого інспекційного пристрою до-центру керування процесом із замкнутим циклом.
Високо{0}}надійні виробничі лініїповністю адаптували системи SPI, оснащені функцією автоматичного зворотного зв’язку. У той час як система SPI відстежує об’єм паяльної пасти, площу, висоту та зміщення трафарету в режимі реального часу, якщо вона виявляє, що об’єм паяльної пасти на конкретній станції постійно наближається до контрольної верхньої межі (наприклад, досягає 130% від стандартного об’єму), система автоматично надсилає команди корекції на повністю автоматичний принтер для точного-налаштування тиску ракеля та швидкості відпускання, таким чином завершуючи компенсацію параметрів до фактичного дефекту форми. Для мікро-компонентів, таких як 01005 і 0201, а також 0,4-міліметрових контактних майданчиків BGA, в отворах трафаретів використовується електрополірування або технологія нано-покриття для підвищення швидкості вивільнення паяльної пасти до понад 85%, усуваючи потенційні причини високих показників DPMO-, як-от недостатня кількість припою та перемикання-біля джерела.
Суворі обмеження щодо точності розміщення та температурних кривих паяння оплавленням
Високо{0}}цінні друковані плати часто містять активні компоненти високої-щільності, механічне зміщення на етапі розміщення та термічне напруження під часпайка оплавленнямє двома основними причинами дефектів.SMTМашини розміщенняповинні проходити регулярну перевірку CPK (індекс технологічних можливостей), щоб переконатися, що точність руху їхніх осей X і Y стабільно залишається вищою за стандарт 1,33. Для -кількості-шарів і товстої{4}}мідної друкованої плати,оплавленняпічпайка контролем температури потрібно керувати на-кожній платі. Техніки використовують багато-канальні тестери температури для вимірювання температури на фактичній поверхні плати, суворо контролюючи швидкість нагрівання від 1,5 до 2,5 градусів за секунду, щоб запобігти мікротріщинам у багатошарових керамічних конденсаторах (MLCC), спричиненим миттєвим тепловим ударом. Завдяки подовженню часу перебування в зоні постійної-температури коливання температури на поверхні плати мінімізуються в межах 5 градусів. Це гарантує, що всі паяні з’єднання залишаються вище лінії ліквідусу протягом 50-70 секунд, підтримуючи товщину інтерметалічних сполук (IMC) в оптимальному діапазоні та усуваючи приховані дефекти, спричинені холодними паяними з’єднаннями та руйнуваннями від напруги.
Комплексна замкнута-система з інтелектуальними інспекційними ланцюгами та повним відстеженням{1}}потоку даних
Досягнення майже-нульового DPMO вимагає встановлення ланцюга перевірок, який охоплює весь процес, використовуючи багато-вимірні апаратні пристрої, щоб доповнювати одне одного та запобігати перенесенню будь-яких дефектів на наступний етап процесу. Theвиробнича лініяоснащений комбінацієюon{0}}line AOIі3D рентгенівські системи. AOI відповідає за виявлення сторонніх об’єктів, невідповідностей матеріалів і зміщень, тоді як AXI проникає в упаковку, щоб кількісно оцінити рівень пустот у компонентах нижнього-виводу, таких як BGA та QFN, забезпечуючи рівень пустот менше ніж 10 % на паяне з’єднання. Усе контрольне обладнання взаємопов’язане, а повне -керування штрих-кодами здійснюється через MES (систему управління виробництвом). Як тільки паяне з’єднання позначається як дефектне, PCBA автоматично перенаправляється системою залізничного транспорту на ремонтну робочу станцію, а інтерфейс системи одночасно відображає 3D-зображення дефекту. Завдяки--простеженню даних і замкнутому{10}}контролю ми гарантуємо, що кожна плата, що виходить із заводу, пройшла повний і відповідний виробничий процес.
Наближення метрики DPMO до нуля є важливим кроком для сучасних виробничих потужностей PCBA, щоб просунутися від технологічного лідерства до досконалості у виробництві.
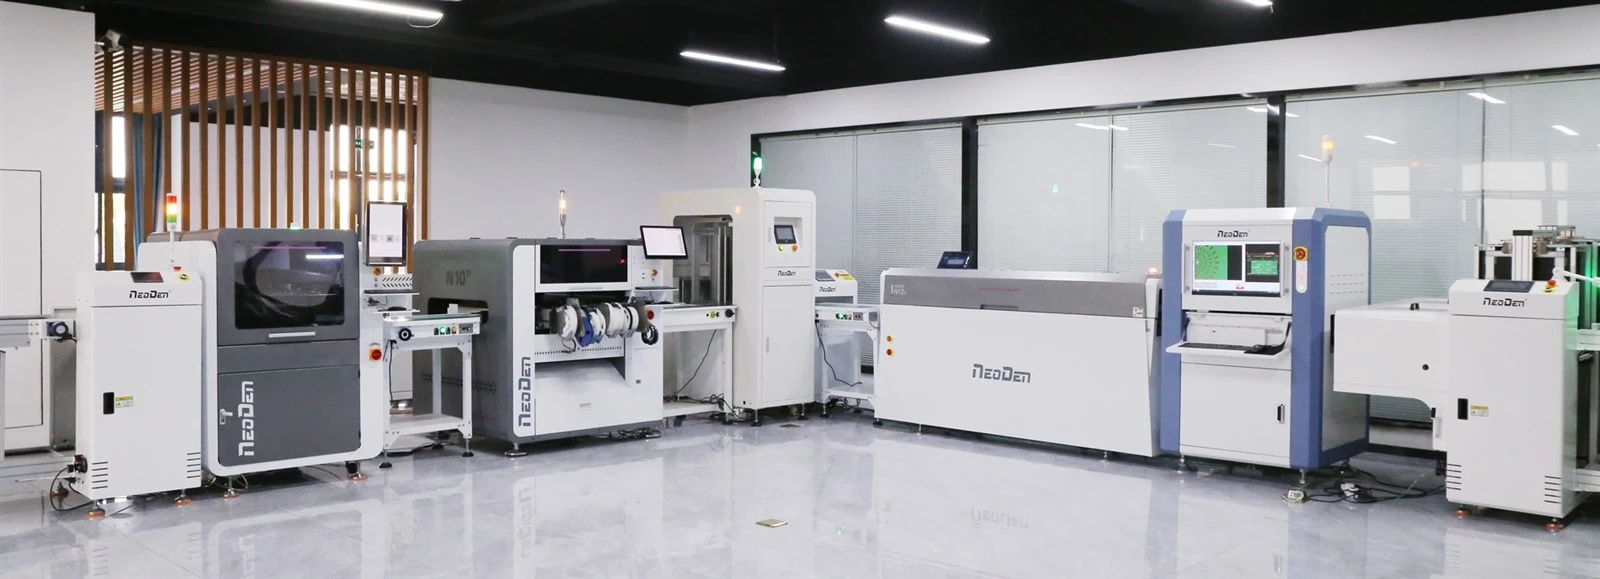
Короткі факти про NeoDen
- Заснована в 2010 році з 200+ співробітниками та 27000+ кв.м. фабрика незалежних прав власності, щоб забезпечити стандартне управління та досягти найбільшого економічного ефекту, а також економії витрат.
- Володів власним обробним центром, кваліфікованим монтажником, тестувальником та інженерами з контролю якості, щоб забезпечити потужні можливості для виробництва, якості та доставки машин NeoDen.
- 40+ глобальні партнери в Азії, Європі, Америці, Океанії та Африці, щоб успішно обслуговувати 10000+ користувачів у всьому світі, щоб забезпечити краще та швидше місцеве обслуговування та оперативну відповідь.
- 3 різні групи науково-дослідних робіт із загальною кількістю 25+ професійних інженерів-дослідників, щоб забезпечити кращі та передовіші розробки та нові інновації.
- Кваліфіковані та професійні англійські інженери підтримки та обслуговування, щоб забезпечити швидку відповідь протягом 8 годин, рішення надають протягом 24 годин.
- Унікальний серед усіх китайських виробників, які зареєстрували та схвалили CE від TUV NORD.
- NeoDen забезпечує -довільну технічну підтримку та обслуговування для всіх машин NeoDen, крім того, регулярні оновлення програмного забезпечення на основі досвіду використання та фактичних щоденних запитів від кінцевих користувачів.